螺纹插装阀在复杂液压系统中的选型逻辑与工程实践
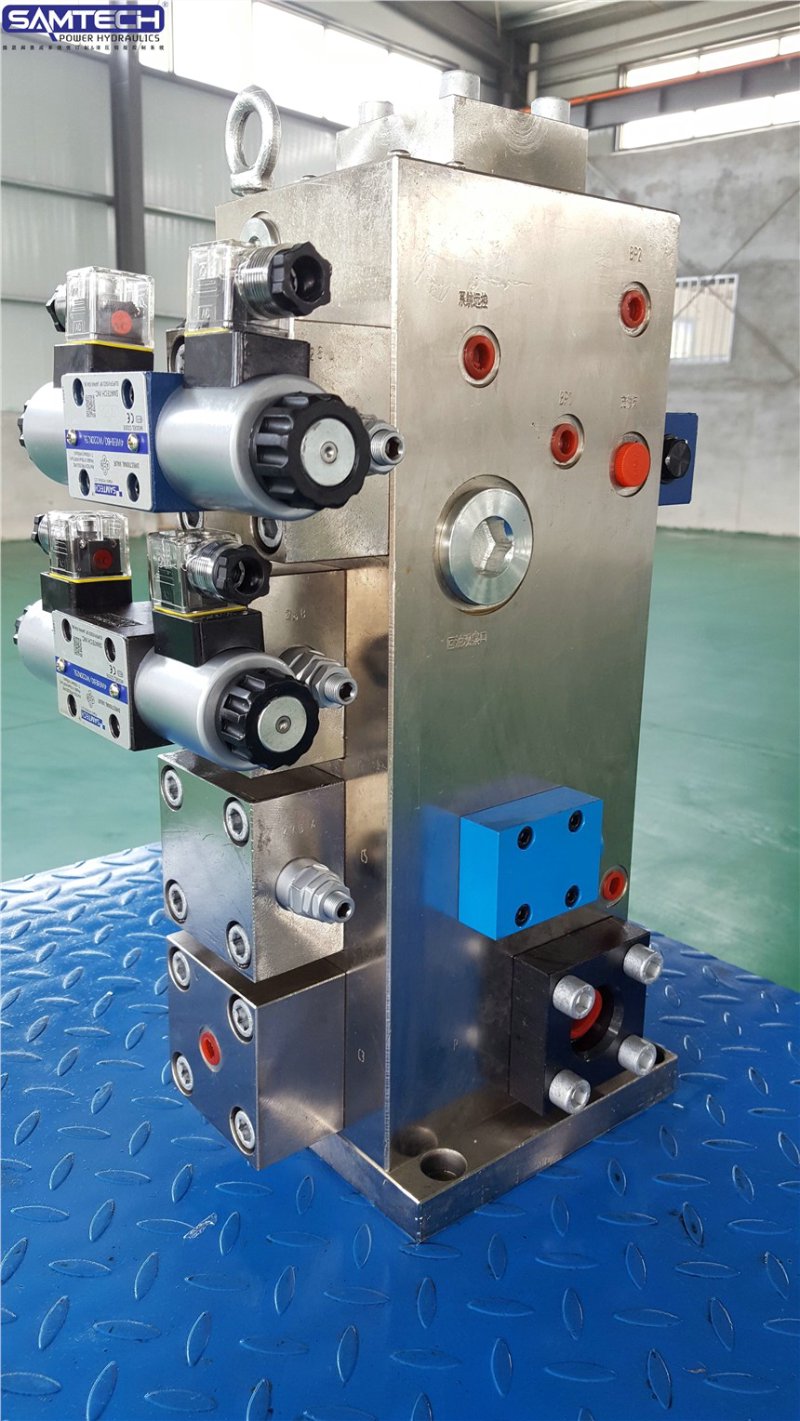
螺纹插装阀(Threaded Cartridge Valve)作为现代液压系统中实现压力、流量与方向控制的核心元件,其性能直接决定了整机系统的响应速度、能耗水平与可靠性。据中国液压气动密封件工业协会统计,2023年我国液压阀市场规模约为218亿元,其中插装阀类产品占比接近27%,在工程机械、农业机械与工业自动化领域的需求增速连续三年保持在8%以上。与传统的板式阀和管式阀相比,螺纹插装阀以紧凑的集成结构、较低的压损和便捷的维护特性,正在成为阀块定制方案中的主流选择。
一、结构原理与性能优势
螺纹插装阀通过螺纹直接旋入阀体腔孔,配合O形圈或组合密封实现油路隔离,单个阀芯即可完成压力调节、单向导通或流量分配功能。以溢流阀为例,其先导级与主级集成于同一阀套内,开启压力偏差可控制在±3%以内,响应时间通常低于30毫秒。在铝合金阀体上加工多腔孔结构,可将数十个插装阀集成于一块阀块之中,使系统管路接头数量减少40%以上,显著降低泄漏风险。
从能效角度看,螺纹插装阀的流道设计更为直接,额定流量下的压力损失一般比同规格板式阀低15%至25%。对于注塑机、压铸机等连续作业设备而言,这部分压损的降低在年运行8000小时的工况下,可折算为可观的电费节约。平衡阀在起重机械变幅回路中的应用同样受益于插装结构,负载保持精度与微动控制性能均得到改善。
二、选型中的关键参数与常见误区
工程实践中,螺纹插装阀的选型不能仅依据公称通径和额定压力。以下参数往往被忽视,却直接影响系统表现:
- 实际工作流量与阀口压差:样本曲线中的额定流量通常对应特定压差,若系统实际压差偏离,流量系数需重新核算。
- 介质清洁度等级:插装阀配合间隙小,NAS 8级以上的油液清洁度是保证寿命的前提,泄压阀先导孔堵塞多源于过滤失效。
- 电磁阀的换向频率与占空比:高频动作场合需核算线圈温升,避免比例阀或电磁阀因过热导致推力衰减。
- 阀体材料与腔孔加工精度:铝合金阀体散热好、重量轻,但腔孔圆度与螺纹同轴度必须达到IT7级,否则密封圈易偏磨。
某工程机械企业在2022年的批量召回案例中,问题根源即为分流阀阀块腔孔加工超差,导致同步回路偏载。这一案例说明,阀体加工与阀块定制环节的质量控制,与阀芯本身同等重要。
三、行业应用与制造趋势
在农业机械领域,螺纹插装阀组成的集成阀块已广泛用于拖拉机悬挂系统与联合收割机割台升降回路,其抗污染能力与现场可更换性契合农机恶劣工况。在工业自动化产线上,比例阀与流量阀的插装化组合,使液压站体积缩小约三分之一,便于设备布局与后期改造。
制造端的变化同样明显。国内阀体加工企业正逐步引入多轴加工中心与在线检测,腔孔尺寸一致性较五年前提升明显。刺犀液压设备在阀块定制业务中采用去毛刺与高压清洗的标准化流程,配合逐件试压检测,以降低插装阀装配后的内泄漏风险。可以预见,随着主机厂对液压系统集成度要求的提高,螺纹插装阀与铝合金阀体的组合方案将在更多细分场景中替代传统阀组结构。